
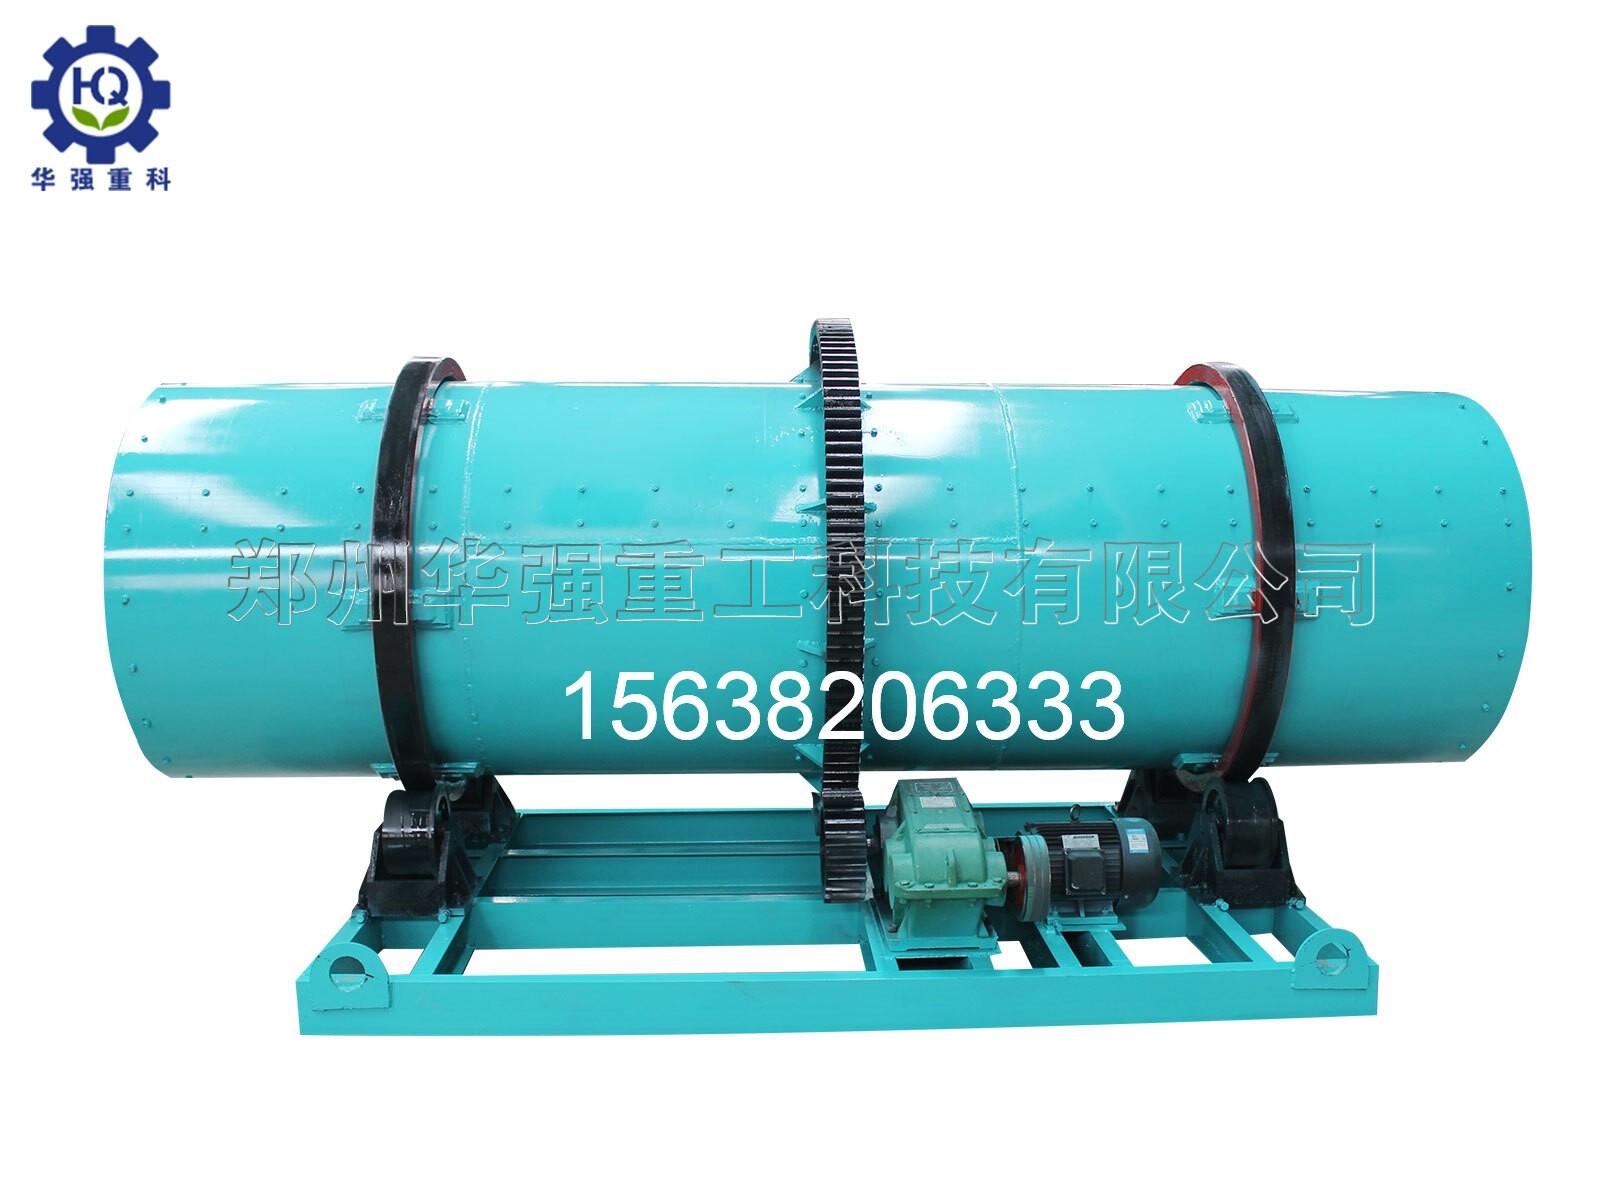
转鼓造粒工艺是一种基于湿法造粒与滚动成粒原理的成型技术。其核心机制是:物料在倾斜旋转的转鼓筒体内,受离心力、重力及摩擦力的综合作用形成滚动料床,通过抄板提升与洒落实现反复翻滚、碰撞与挤压。在适宜的湿度与温度条件下,物料依靠表面张力及液相介质(水、蒸汽或粘结剂)产生粘聚作用,以细小颗粒为核心不断吸附周围粉料团聚成球,并随筒体倾斜方向缓慢向出料口移动。
整个造粒过程可分为三个阶段:
成核阶段:干粉物料进入滚筒后被喷淋装置加湿,湿润物料被抄板带至高处落下,细小颗粒碰撞挤压形成1-2mm的"种子球"。
长大阶段:"种子球"随物料向出料端移动,吸附周围湿润干粉颗粒,直径从1-2mm逐渐长大至2-5mm。
整形阶段:颗粒在出料端滚动整形,经筛分装置分离,合格颗粒进入烘干工序,过大颗粒破碎回炉,过小颗粒直接回炉重新造粒。
工艺分为热造粒与冷造粒两种模式:热造粒通过通入饱和蒸汽或发生化学反应(如氨化反应)提高物料温度与盐类溶解度,在低水分下获得充足液相量,促进成粒并降低干燥能耗;冷造粒则通过补充少量水分或粘结剂实现团聚。
水分是转鼓造粒工艺中很核心的参数。物料含水率需控制在18%-25%之间(有机肥原料20%-25%,复合肥原料18%-22%)。水分过高会导致物料从"滚动造粒"变成"黏结糊料",水分过低则无法形成有效液相,物料难以成球。对于工业废渣而言,由于其初始含水率往往较高(如污泥含水率可达40%-60%),需要通过干料返混或预干燥将含水率调整至适宜区间后再进入造粒工序。
蒸汽在热造粒中起到双重作用:一是提高物料温度,使盐类溶解,在低水分含量下获得高液相量以满足成粒需求;二是降低干燥工序的蒸发水量,提升能源利用效率。蒸汽压力一般控制在0.2-0.4MPa,造粒筒内温度维持在65-80℃。蒸汽量的调节需根据原料粘性、来料大小、成球大小动态调整:原料粘性大时减少蒸汽量,来料大时增加蒸汽量,成球过大时减少蒸汽量。
滚筒转速一般控制在15-25r/min(计算公式为临界转速×0.4-0.6,临界转速=42.3/√滚筒直径),滚筒倾斜角度为3°-5°。转速过快会导致颗粒被甩向筒壁无法翻滚,转速过慢则物料停留时间过长、产能下降。倾角过大物料停留时间短、成球不充分,倾角过小则产能受限。
转鼓造粒本质上是一个"返料驱动体系"。返料比例过低,成球不稳定;返料比例过高,系统负荷上升、能耗增加。一般返料率控制在20%-40%,成球率可达70%以上。必须保证细返料持续稳定进料作为母核,这是成球率的关键。
工业废渣粘性大,极易粘附筒壁形成结瘤。现代转鼓造粒机筒体采用特殊的橡胶板内衬或耐酸不锈钢衬板,利用自重实现自动清理结料,取消了传统的刮刀装置。筒体相应位置预留通气孔,当衬里随筒体由下方转到上方时,由于自重关系衬里下垂,使黏附在衬里上的物料因重力而落下,达到自清洗效果。


