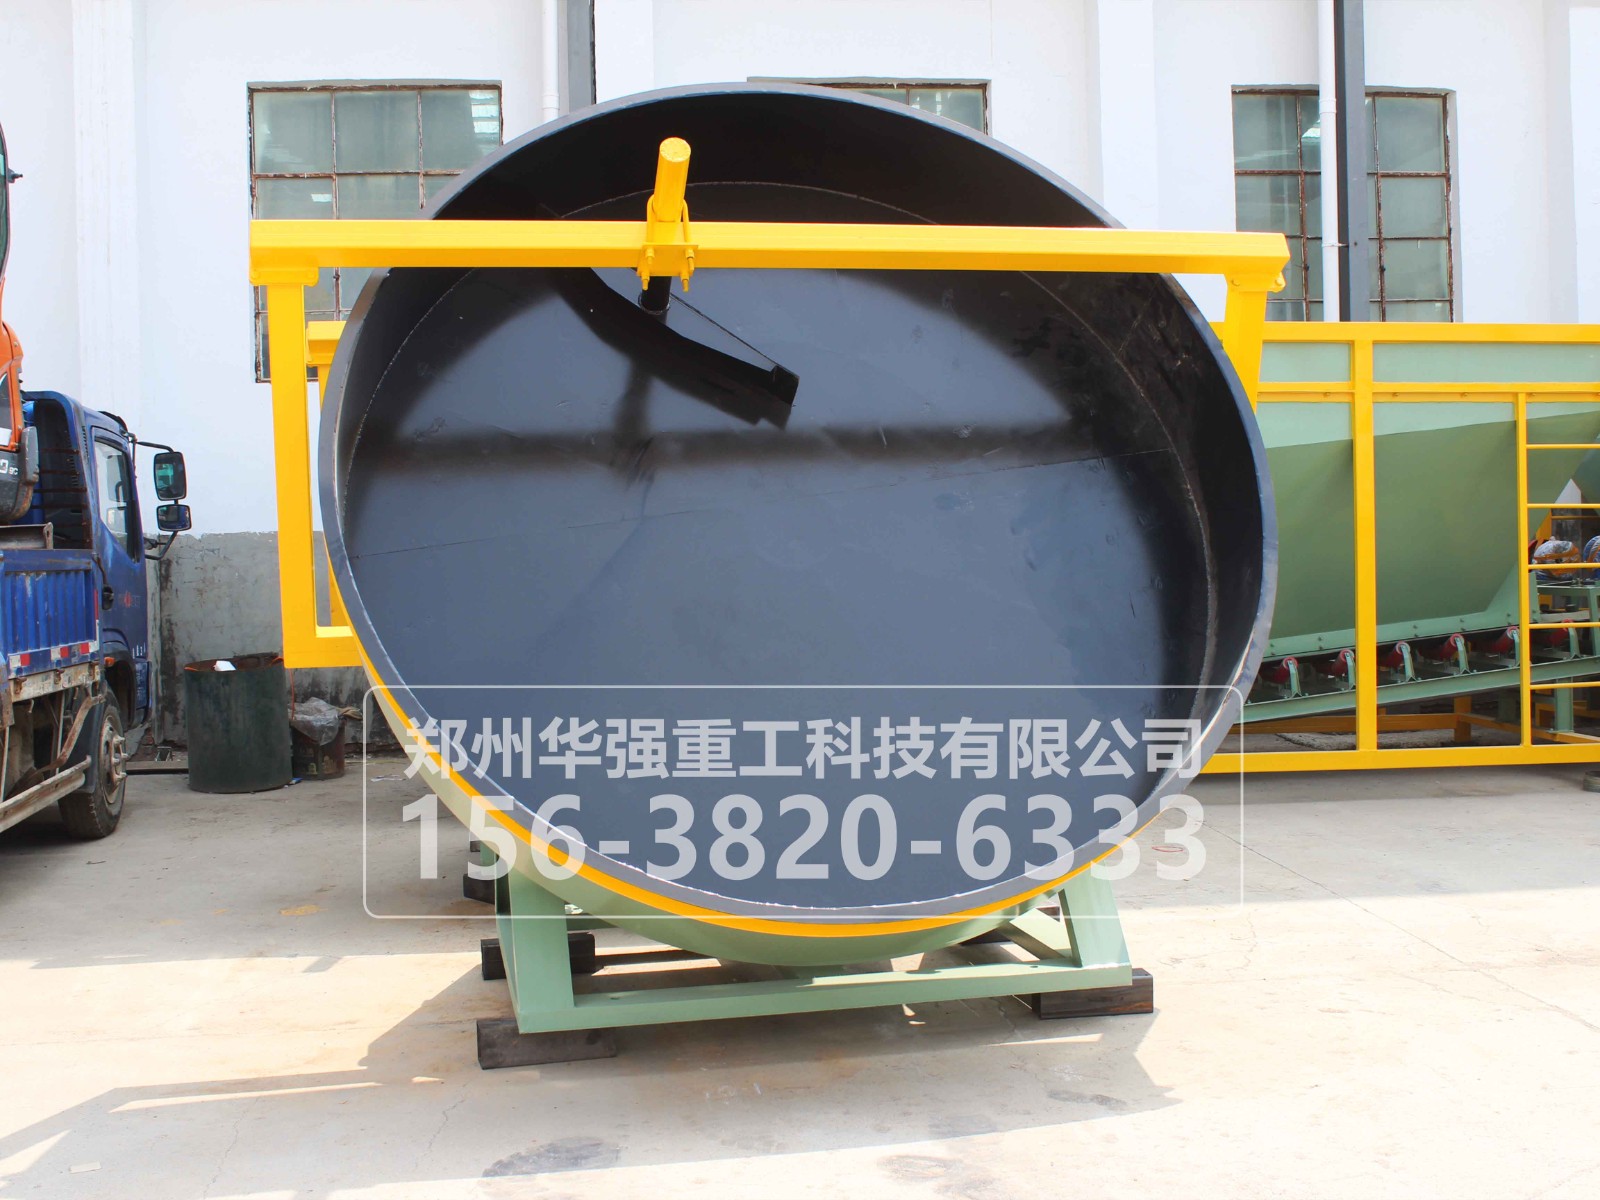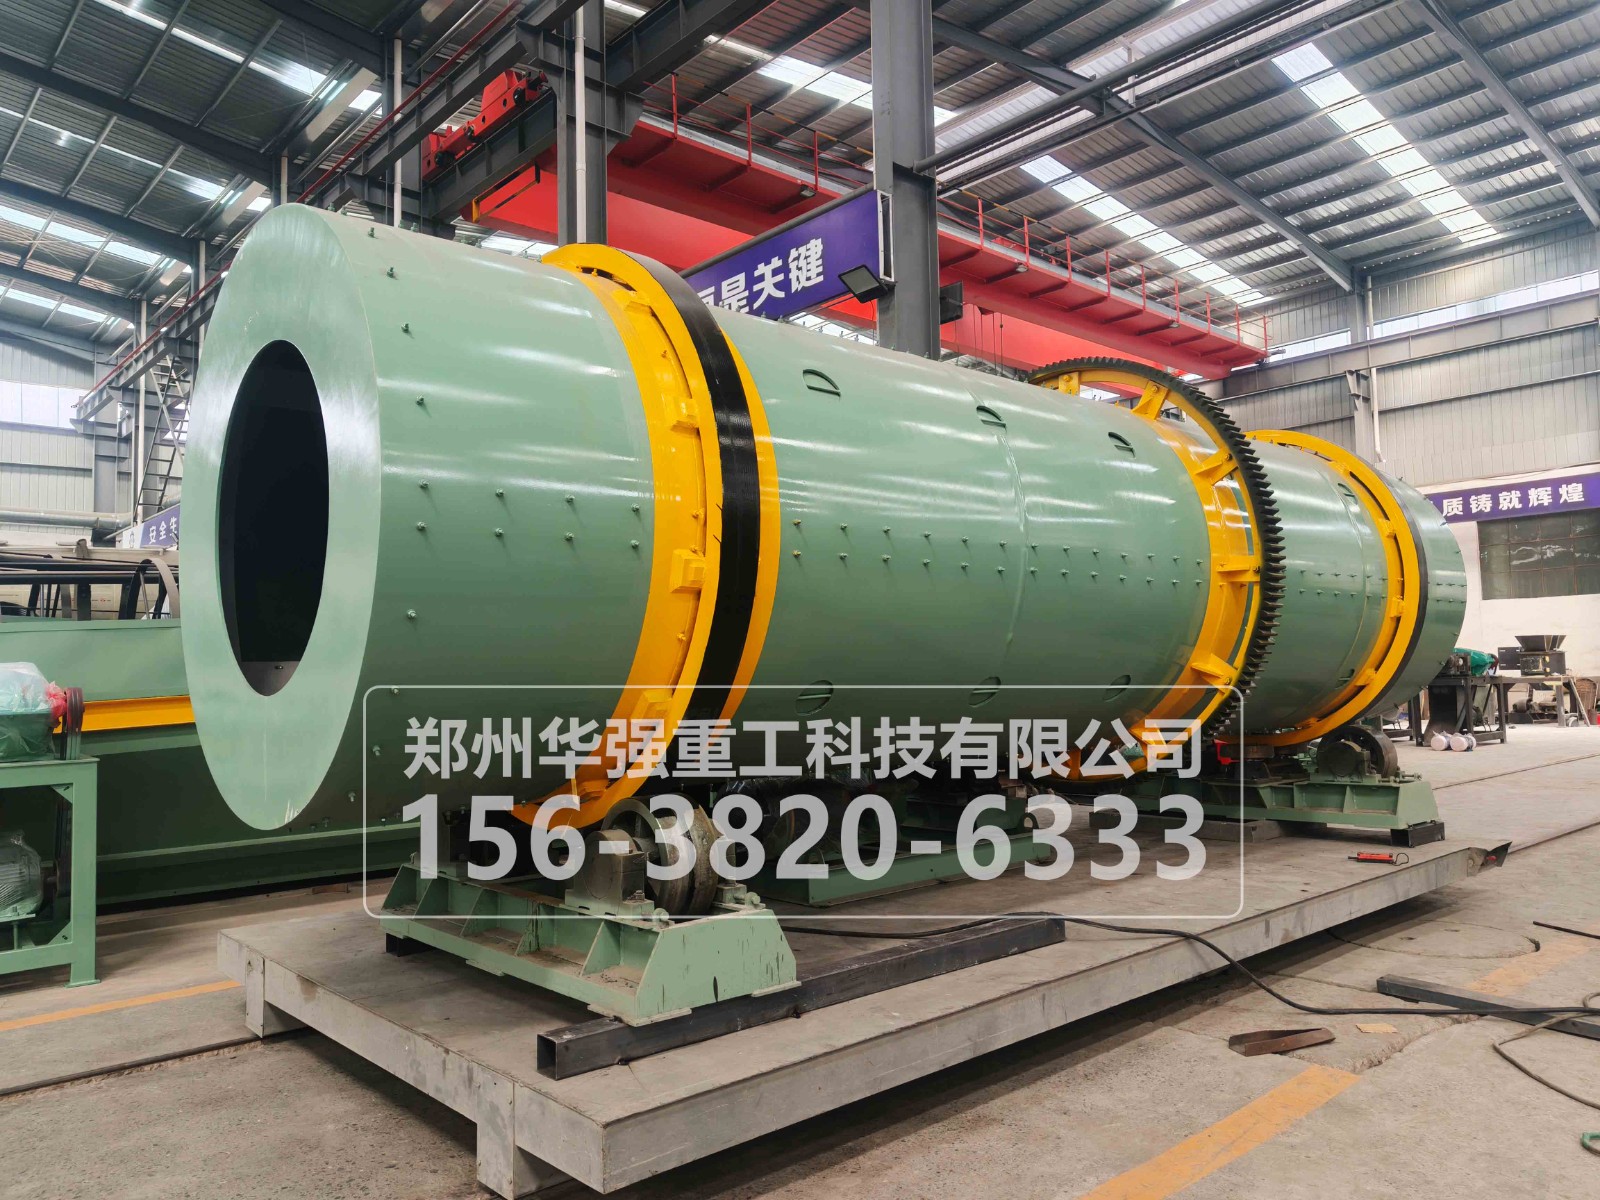
牛的采食特性决定牛粪内部含有大量粗纤维,经过好氧发酵腐熟之后,长纤维依然韧性强。这类原料直接送人造粒工序,很容易出现颗粒松散、断粒多、堵机等情况。在牛粪有机肥生产线中,搅齿造粒机是处理高纤维腐熟牛粪的主流机型,只要做好前端预处理、设备参数调试与日常巡检,就能稳定产出圆润、强度合格的有机肥颗粒。
腐熟牛粪里的长粗纤维是造粒成型很大的阻碍,长纤维容易缠绕造粒机内部搅齿,还会造成成品颗粒内部空隙大,轻轻一碰就碎裂。 发酵出料后的腐熟粪料,先送入链式粉碎机破碎,把长纤维剪切打散,控制出料粒度在 1~2mm 以内,长纤维尽量控制在 5mm 之下。破碎之后配套滚筒筛分机,筛分出的大块物料回流粉碎机二次破碎,不能直接流入造粒工段。 原料含水率控制在 35%~40%。水分偏低,粉料缺少粘性,很难团聚成球;水分过高,颗粒容易粘连成团,还会粘附在筒体与搅齿表面,形成厚结皮。如果纤维占比过高,可以少量添加膨润土、腐殖土作为粘结辅料,提升颗粒结合力。
牛粪有机肥搅齿造粒机依靠主轴上多组合金搅齿高速旋转,物料进入筒体后,在剪切、翻滚、撞击多重作用下,细小粉料先形成微小晶核。晶核持续翻滚,粗纤维穿插交织在颗粒内部,形成类似骨架的支撑结构,在物料自身有机质胶体作用下逐步长大成球状颗粒。 对比圆盘造粒机,搅齿造粒机抗纤维缠绕能力更强,不需要添加大量粘合剂,腐熟牛粪可直接造粒。平模挤压造粒虽然颗粒强度更高,但长纤维容易缠绕模孔,清理维护工作量更大,更适合规模偏小、原料纤维经过深度粉碎的场景。
进料环节一定要保持匀速连续送料,不要一次性大量投料,瞬时猛料会造成主机过载,长纤维更容易缠绕搅齿。配套变频给料设备,根据成粒情况微调进料流量。 主轴转速是核心参数,转速太低,物料翻滚不充分,成球率下降;转速过高,颗粒撞击剧烈,成型后的颗粒容易摔碎。生产粗纤维牛粪时,转速不宜盲目调高,兼顾剪切破碎与颗粒成型。 筒内喷淋水量也要把控,少量雾化补水,在粉料表面形成薄液膜帮助团聚,切忌大量喷水,一旦水分超标,颗粒容易粘连结块。物料在筒体内部停留时间也要控制,停留太短颗粒偏小,停留太久容易造成颗粒互相粘连。
生产中很常见故障就是搅齿缠绕纤维。原料预处理不到位,长粗纤维持续缠绕在搅齿上,打击力快速下降,成粒效果变差。操作人员需要定时停机检查,清理缠绕在齿头上的纤维杂物。 搅齿属于核心耐磨配件,长期击打粗纤维会慢慢磨损。一旦齿头磨圆,剪切能力下降,出料颗粒偏碎,要成对更换搅齿,保证转子受力平衡,防止设备剧烈震动。 筒壁结皮也是高频问题,粪料粘在筒壁越积越厚,缩小造粒空间,降低成球效率。每班生产结束简单清理筒内壁粘料,减少干结结皮堆积。
造粒机排出的半成品颗粒大小参差不齐,直接送入烘干机低温烘干,把水分降到储存标准,烘干温度不宜过高,避免杀死里面的有益微生物。烘干之后进入滚筒筛分机分级,合格颗粒进入包膜、包装工序;碎颗粒与细粉作为返料,送回造粒前端充当晶核循环使用,提升整体成球率,减少原料浪费。
不少有机肥厂直接选用普通转鼓造粒机加工高纤维牛粪,投产之后才发现成球率低、返料量大。原料粗纤维含量高的场景,优先选用搅齿型牛粪有机肥造粒机。 原料预处理千万不能省,只发酵不深度粉碎,长纤维直接进造粒机,设备故障频发,成品颗粒质量很难达标。日常保养除了清理纤维杂物,还要做好轴承润滑,减少高粉尘工况下的轴承过热损坏。
腐熟牛粪粗纤维含量高,是牛粪有机肥造粒的难点。选用适配的牛粪搅齿造粒机,把重点放在前端粉碎筛分、水分管控、设备参数微调,配合定时巡检清理纤维缠绕问题,就能稳定完成颗粒成型,降低碎粉率,产出强度合格的牛粪有机颗粒肥,保障整条有机肥生产线连续稳定运行。