
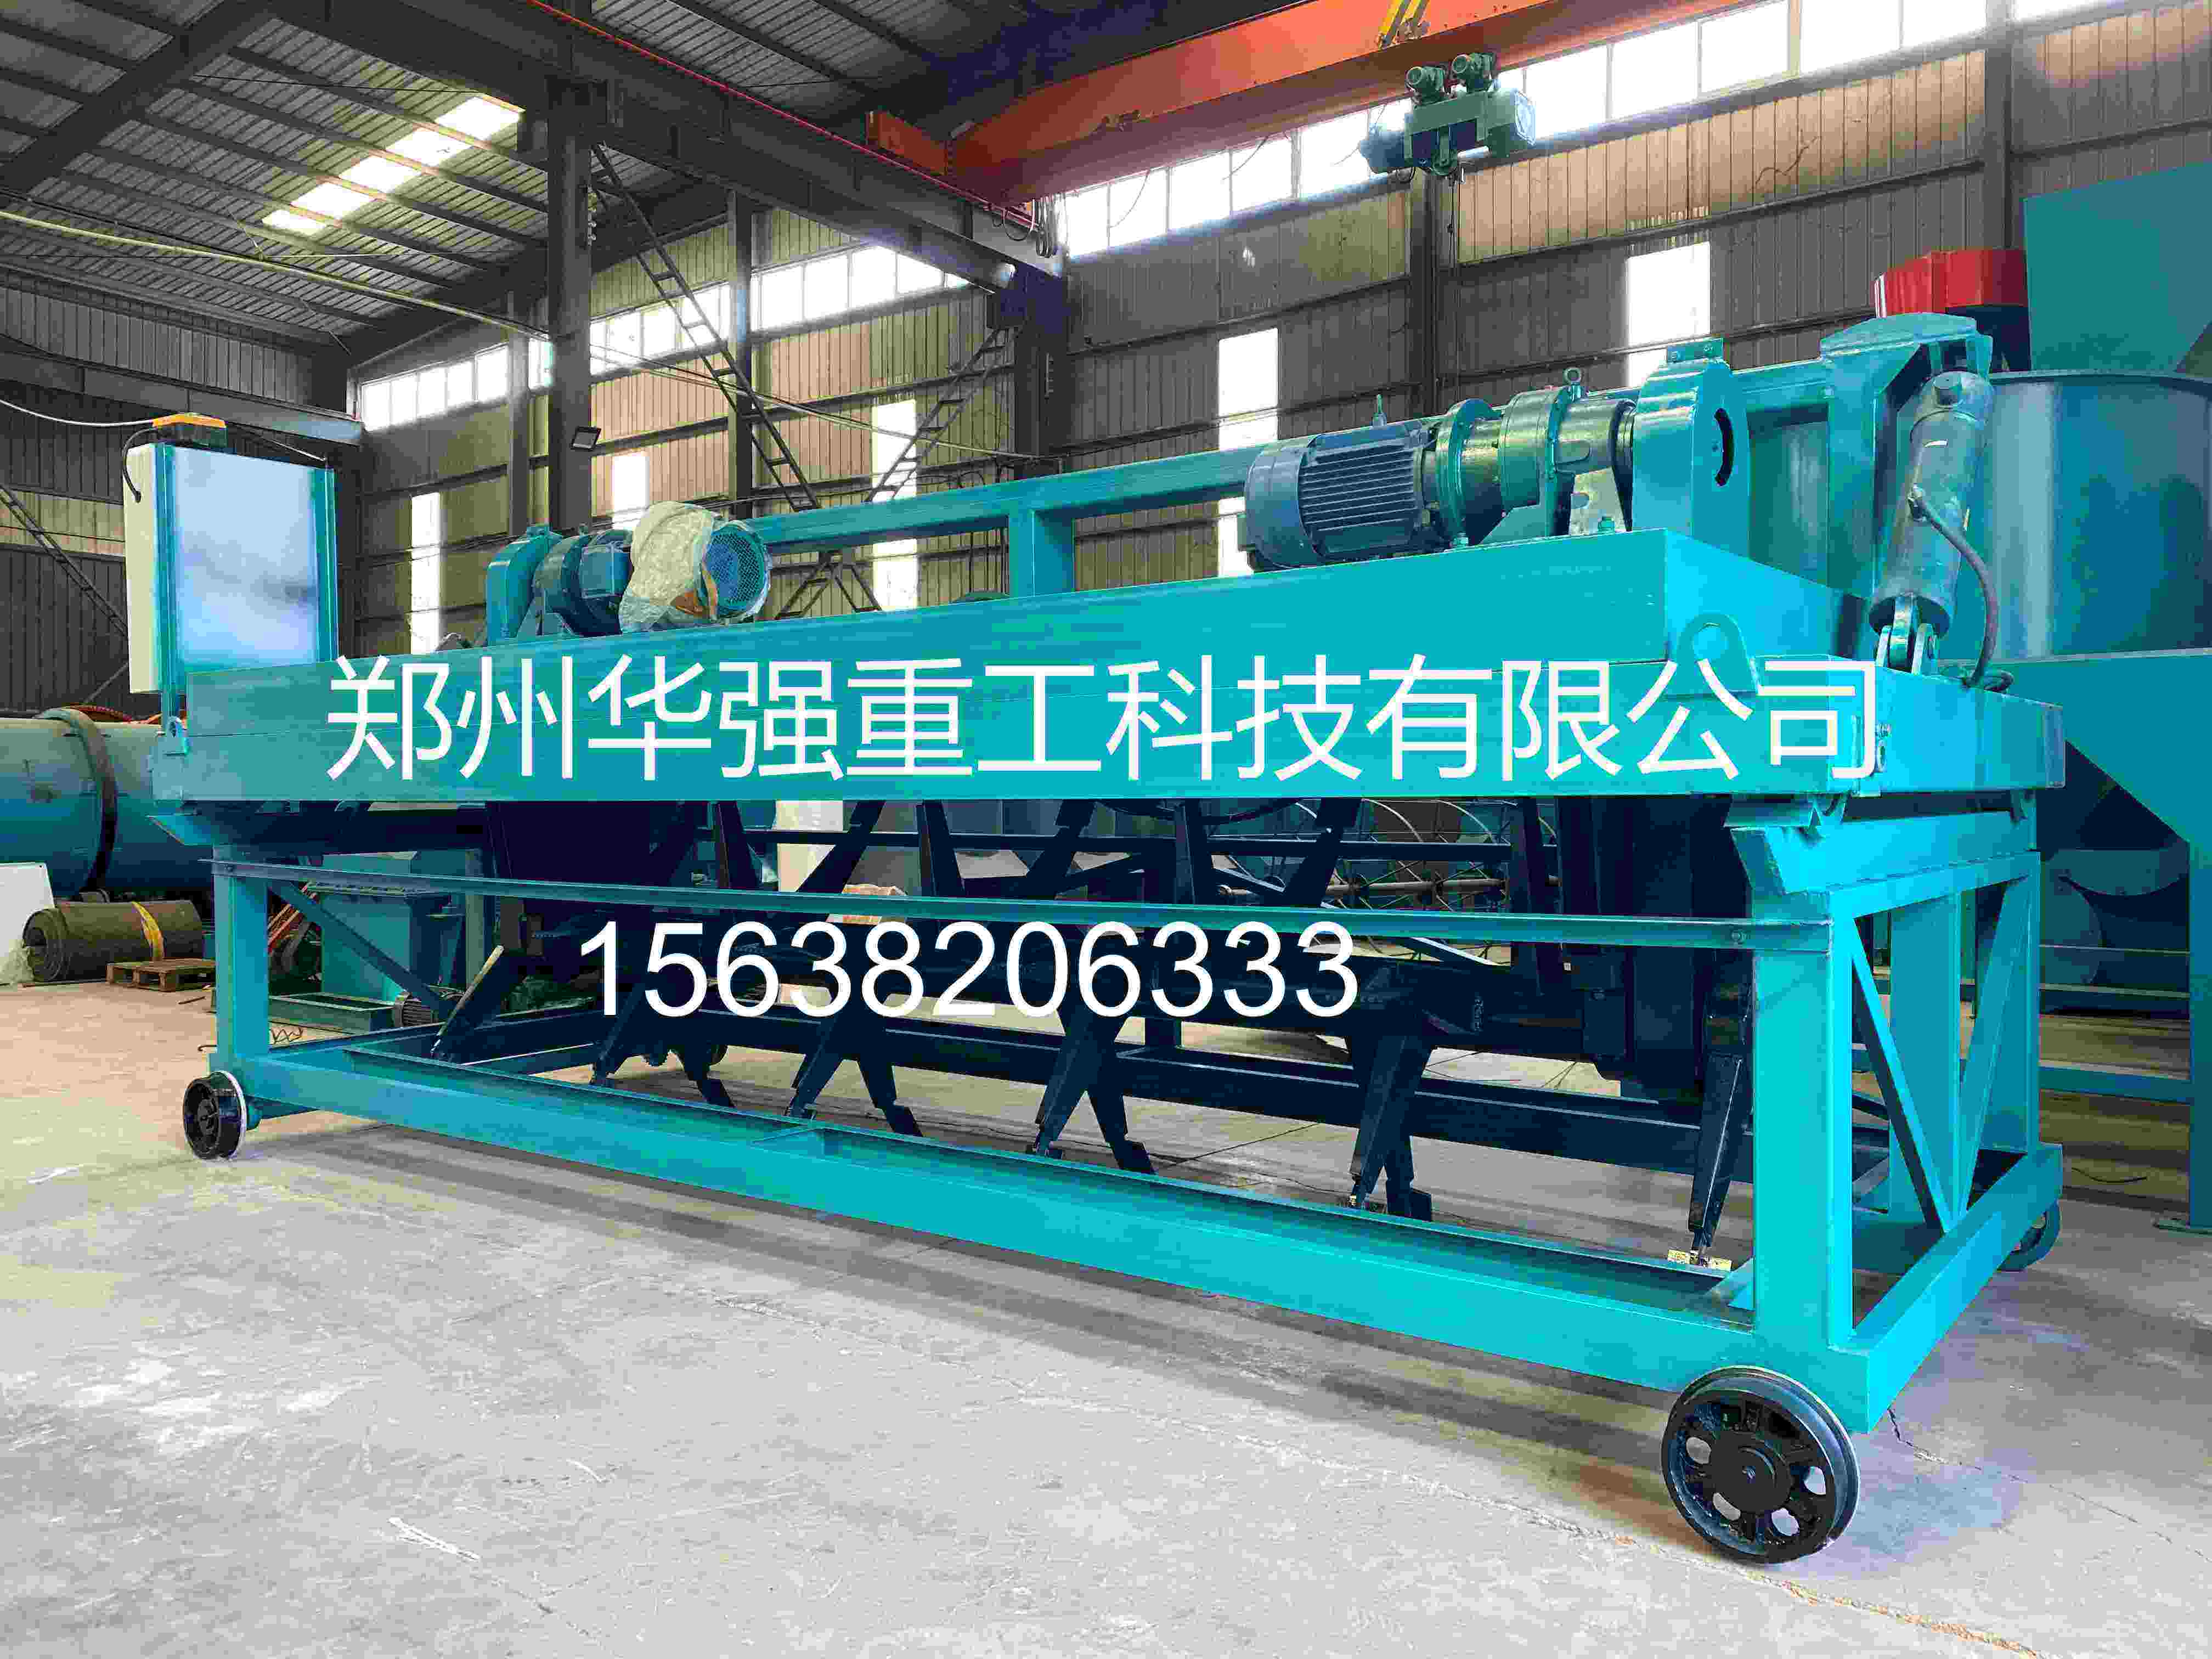
液压槽式翻抛机现场调试常听到的一句话,就是"把系统压力调大,滚筒就能扎得更深,翻得更透"。这句话听起来顺理成章,实际上把液压系统的保护逻辑和机械执行的位置逻辑完全搞反了。压力不是翻深的油门,翻深也不是压力的副产品——把溢流阀当油门踩,是这条品类里很贵的一个误解。
液压升降执行翻深,走的是"位置指令→油缸行程→机械限位→负载反馈"四步链:
位置指令:操作台或PLC给出下降量,比例阀开度决定油缸推进速度
油缸行程:活塞杆伸出长度直接决定翻抛架下探距离,这是翻深的硬上限
机械下限位:缓冲块或接近开关卡住很低位,留 5~10cm 安全间隙防刮槽底。限位没放开,压力再高也下不去
负载反馈:齿尖切入料层阻力变大,系统压力升高,到溢流设定值自动抬升卸荷。压力在这里是"守门员",不是"推进器"
把溢流压力从 18MPa 硬拧到 25MPa,滚筒不会多探 10cm,只会在撞硬层时更晚卸荷——结果往往是闷机、断齿、油缸密封冲翻。
误区1:压力越大翻得越深
深度看油缸行程和下限位,压力只管"顶不顶得动"。限位螺丝锁在 0.8m,压力表打到 30MPa 滚筒也不会自己突破机械挡块。
误区2:下不去就是压力不够
先查三件事:下限位是否卡太高、耙齿是否磨短(齿尖到硬层但看起来"虚深")、槽底是否有渗滤液结壳把滚筒顶回来。油位低和吸油滤芯堵也会让起压慢,但这和"压力不够"是两回事。
误区3:深翻=全力下压
高湿鸡粪、污泥、压实干层,硬压只会增加切削阻力和主机电流。正确做法是分程进给:先浅翻松表层(0.5~0.8m),再逐趟加深到 1.2~1.8m,行走速度同步从 4m/min 降到 2~2.5m/min。
误区4:压力调高能破板结
破板结靠的是低速大扭矩+钝角耙齿+进给节奏,不是系统压力。压力过高让溢流阀失效,遇石块、铁件不避让,耙齿轴和减速机先断。
误区5:翻得越深越好
深槽不是越深越优。料层超过设备额定深度,底层翻不透、通气差;过度深翻破坏团粒结构,抛洒率和能耗一起涨。常规按发酵阶段动态调:升温期浅翻 0.5~1.0m 供氧,高温期深翻 1.2~1.8m 散湿,降温期回浅 0.8~1.2m 稳结构。
先标定限位:空槽降滚筒,对槽底留安全间隙,锁死下限位。不靠肉眼估、不靠手感拧
按料层给指令:料厚 1.2m 先设 0.8m,走两趟看底层温度再逐步加深
看电流不看压力表:主机电流平稳、抛料均匀、翻后底层 20cm 温度≥55℃ 就是合适深度。电流飙 20% 以上立刻抬升
压力只设保护值:溢流按厂家额定(通常 16~22MPa),遇硬物自动卸荷,不人为顶高
记录项 | 合格判据 |
|---|---|
设定翻深 vs 齿尖入料痕 | 实际吃料深度≥设定值 90% |
主机电流与系统压力波动 | 电流平稳、压力不频繁触溢流 |
翻后底层 1/2 深度测温 | ≥55℃ 且上下温差≤5℃ |
压力高但底层还是凉的,不是液压不行,是"虚深"——齿短了、限位高了、或者料太粘没真正切进去。这时候该换齿或调限位,不是拧溢流阀。
系统额定压力:16~22MPa 区间,按槽宽和翻深选型时已定死,现场只做微调
双缸同步偏差:两侧油缸行程差 ≤5mm,超差查分流集流阀或单边泄漏
油温:连续作业控制在 40~65℃,超 70℃ 降速或停机冷却,油温高粘度掉、密封老化加速
保压沉降量:停机 4 小时油缸下沉 ≤3mm,超了查锁止阀和活塞密封
这四个数管住了,翻深自然稳;只盯压力表一个数是本末倒置。
小结:液压槽式翻抛机,压力是保命的,不是探深的。翻深靠油缸行程+下限位+分程进给,压力只负责过载时抬刀卸荷。把溢流阀当"往下压的油门",换来的不是更深的翻抛,是更贵的维修单。


