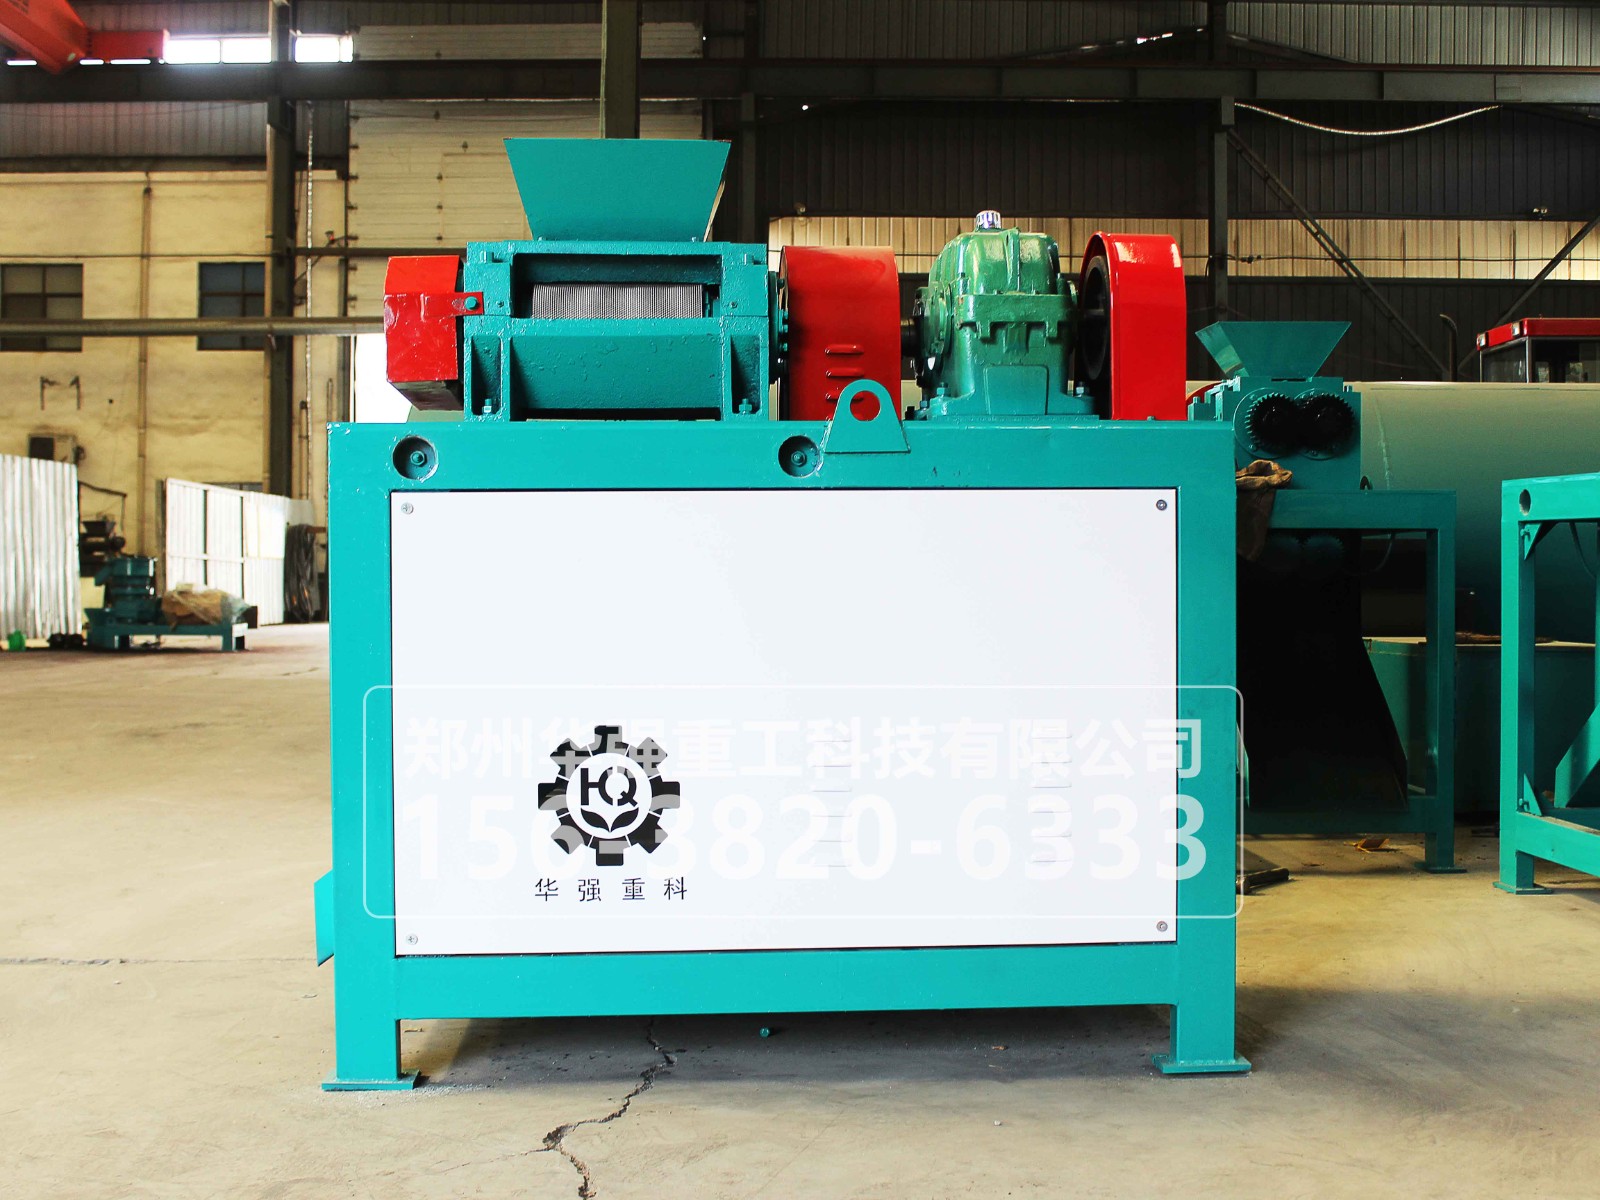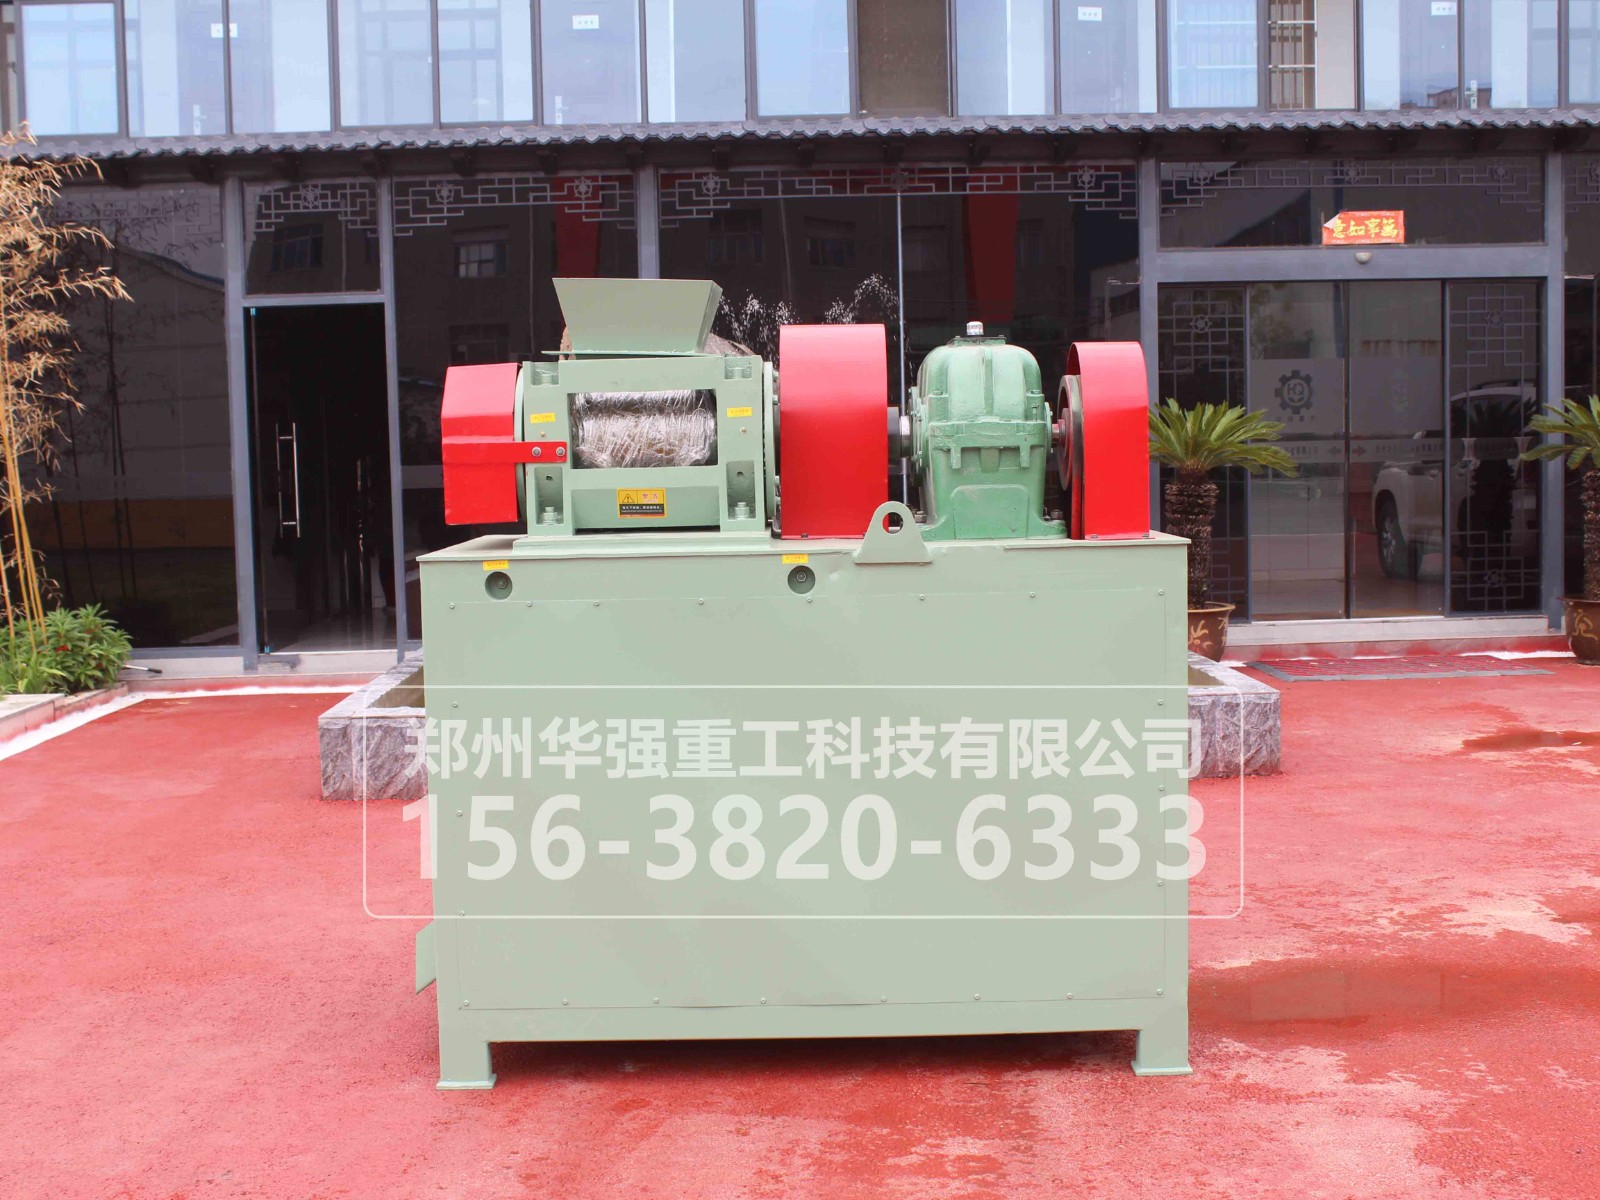
1. 工艺链 短,整线 省钱
传统湿法线:发酵→粉碎→配料→造粒→烘干→冷却→筛分→包装。
对辊干法线:发酵→粉碎→配料→对辊挤压→筛分→包装。
直接砍掉烘干机+冷却机+热风炉,年产5万吨线光这一项省15-20万设备投资,还省120-150㎡厂房占地。整线投资通常是同产能湿法线的6-7成。
2. 能耗低一截
没有热风炉和滚筒烘干这两个电老虎,对辊机主电机一般15-37kW。整线电耗比转鼓湿法低30%-50%,年运行成本能省10万+。
3. 常温保活菌
全程不加热,功能菌存活率高,有机质损失<5%。这是做生物有机肥、微生物菌肥 合理的选择——湿法线一进烘干机,菌就死大半了。
4. 颗粒硬、返料少
抗压强度15-20N(圆盘约10-15N),密度1.2-1.8g/cm³,长途运输和机播不碎。成粒率85%-95%,返料率仅5%-8%,原料浪费少。
5. 占地小、环保好过
单机10-20㎡,无废水废气无烘干尾气,只配除尘就能过环评,特别适合环保敏感地区和无热源(禁煤/无天然气)的场地。
1. 颗粒是扁球形,卖相差一档
成品像杏核、药片,不是圆润正球。走农资批发、花卉肥、育苗基质这类看外观的市场,价格会被压。要改善得加抛圆机,成本+30%。
2. 水分窗口窄,现场 容易翻车
这是 的坑。水分高了粘辊堵模、结泥饼;低了松散粉化,波动超2%就出问题。参考区间:纯鸡粪腐熟料20%-25%、有机无机复混15%-20%、高纤维料12%-15%。
警惕:有些项目为了把水分压到干法要求,反而要额外加二级干燥,总投入不降反升——这个账一定要先算。
3. 辊皮是持续开销
核心易损件。普通有机肥料辊寿命约1000-2000吨,含砂高的沼渣类仅300-500吨。换一对辊1-3万(有的报2-5万),堆焊修复也是常态支出。
4. 预处理不能省
物料要粉碎到80目左右、筛余≤5%,纤维要碎到2mm以下,还要磁选除铁除石。粉碎、筛分、配料这套前端配置一点都不能简配,否则长纤维会让颗粒内部断层、一碰就碎。
5. 物料有禁区
高湿(>30%)、高粘的鲜鸡粪、湿药渣、酒糟,挤压时会黏辊脱不了模,得频繁停机清理——这类物料该选搅齿或平模。
6. 产能天花板明显
主力机型时产0.5-10吨,适合年产5-8万吨以内、日产20吨以下。再大就得多台并联,人工和能耗反超转鼓线,不划算。