硫酸钾、氯化钾这类钾肥粉体吸湿性强、含氯易腐蚀、遇热又容易结块,传统圆盘、转鼓湿法造粒要加水、加粘结剂,后面还得配烘干机和冷却机,能耗高、投资重。对钾肥来说,更顺手的是对辊挤压干法造粒、常温一次成型、不烘干这条路线。下面把工艺原理和关键参数拆开讲清楚。
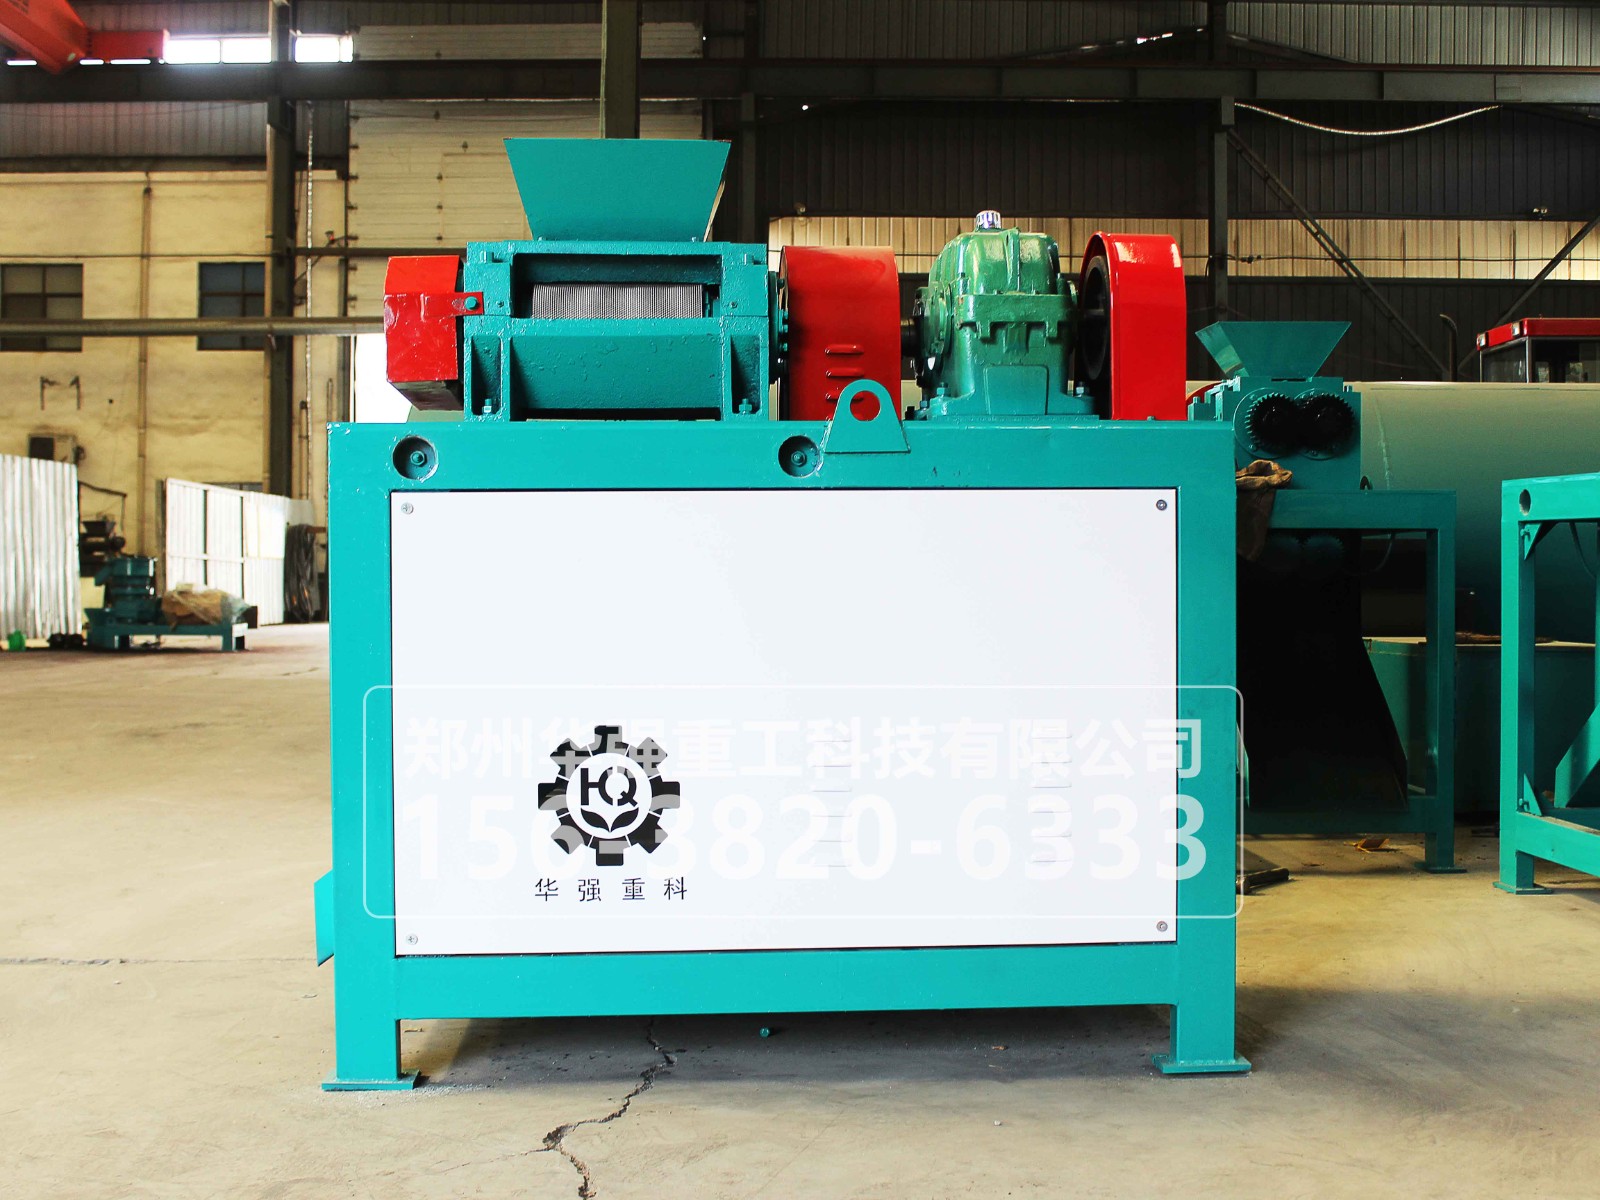
对辊干法造粒的核心是固相冷压成型:不加水、不加化学粘结剂、不烧煤燃气、不出蒸汽,靠双辊液压把干粉直接压成致密片坯,再破碎筛分成颗粒。
所谓"无烘干",省掉的是这三样:
滚筒烘干机
冷却机
热风炉及配套除尘
成品含水基本等于进料含水,只要原料粉体本身干燥,出来就是干颗粒,不需要再烘。
氯化钾、硫酸钾粉体先经粉碎过筛,通常要求细度较好、无明显粗颗粒,由变频螺旋喂料机送进辊缝,先脱气预压,排出粉间空气,避免片坯疏松。
一对表面带球窝的合金辊相向旋转,液压系统给到15至30MPa线压力,把物料瞬间压成连续片坯。物料在辊缝里经历排气密实、塑性变形、晶格重排,靠自身晶体断面和毛细力结合,不是靠胶水粘。
片坯落下后经齿辊破碎机打成粗粒,再进整粒抛光段修边。
振动筛分出2至4mm合格粒;细粉和超径块全部回流重新挤压,返料率一般占进料40%至70%,基本无废料外排。
成品颗粒是扁球状或枕状,不是圆球,但抗压强度能到10至25N,运输不粉化、入水速溶,适合做BB肥底料和水溶肥基础粒。
干法线很怕粘辊。硫酸钾、氯化钾一旦含水偏高,辊窝里会糊料、结皮、堵槽,成粒率直接掉到六成以下。
通用控制线:
原料总水分不超过2%至5%,无机钾肥严控在3%至5%更稳
细度建议过60目左右,粗颗粒会伤辊皮、造成片坯分层
配料里别混高尿素、高硝态氮湿料,容易受热发粘
辊温连续生产控制在不超过60℃,超温就降负荷或加风冷
水分卡住,就不用烘干;水分没卡住,强行上机只会粘辊停机。
时产1至2吨的小型线常见配置:
原料仓加永磁除铁器
链条或锤式粉碎机,钾肥硬度高必须打细
双轴卧式混合机,调匀即可,不加水
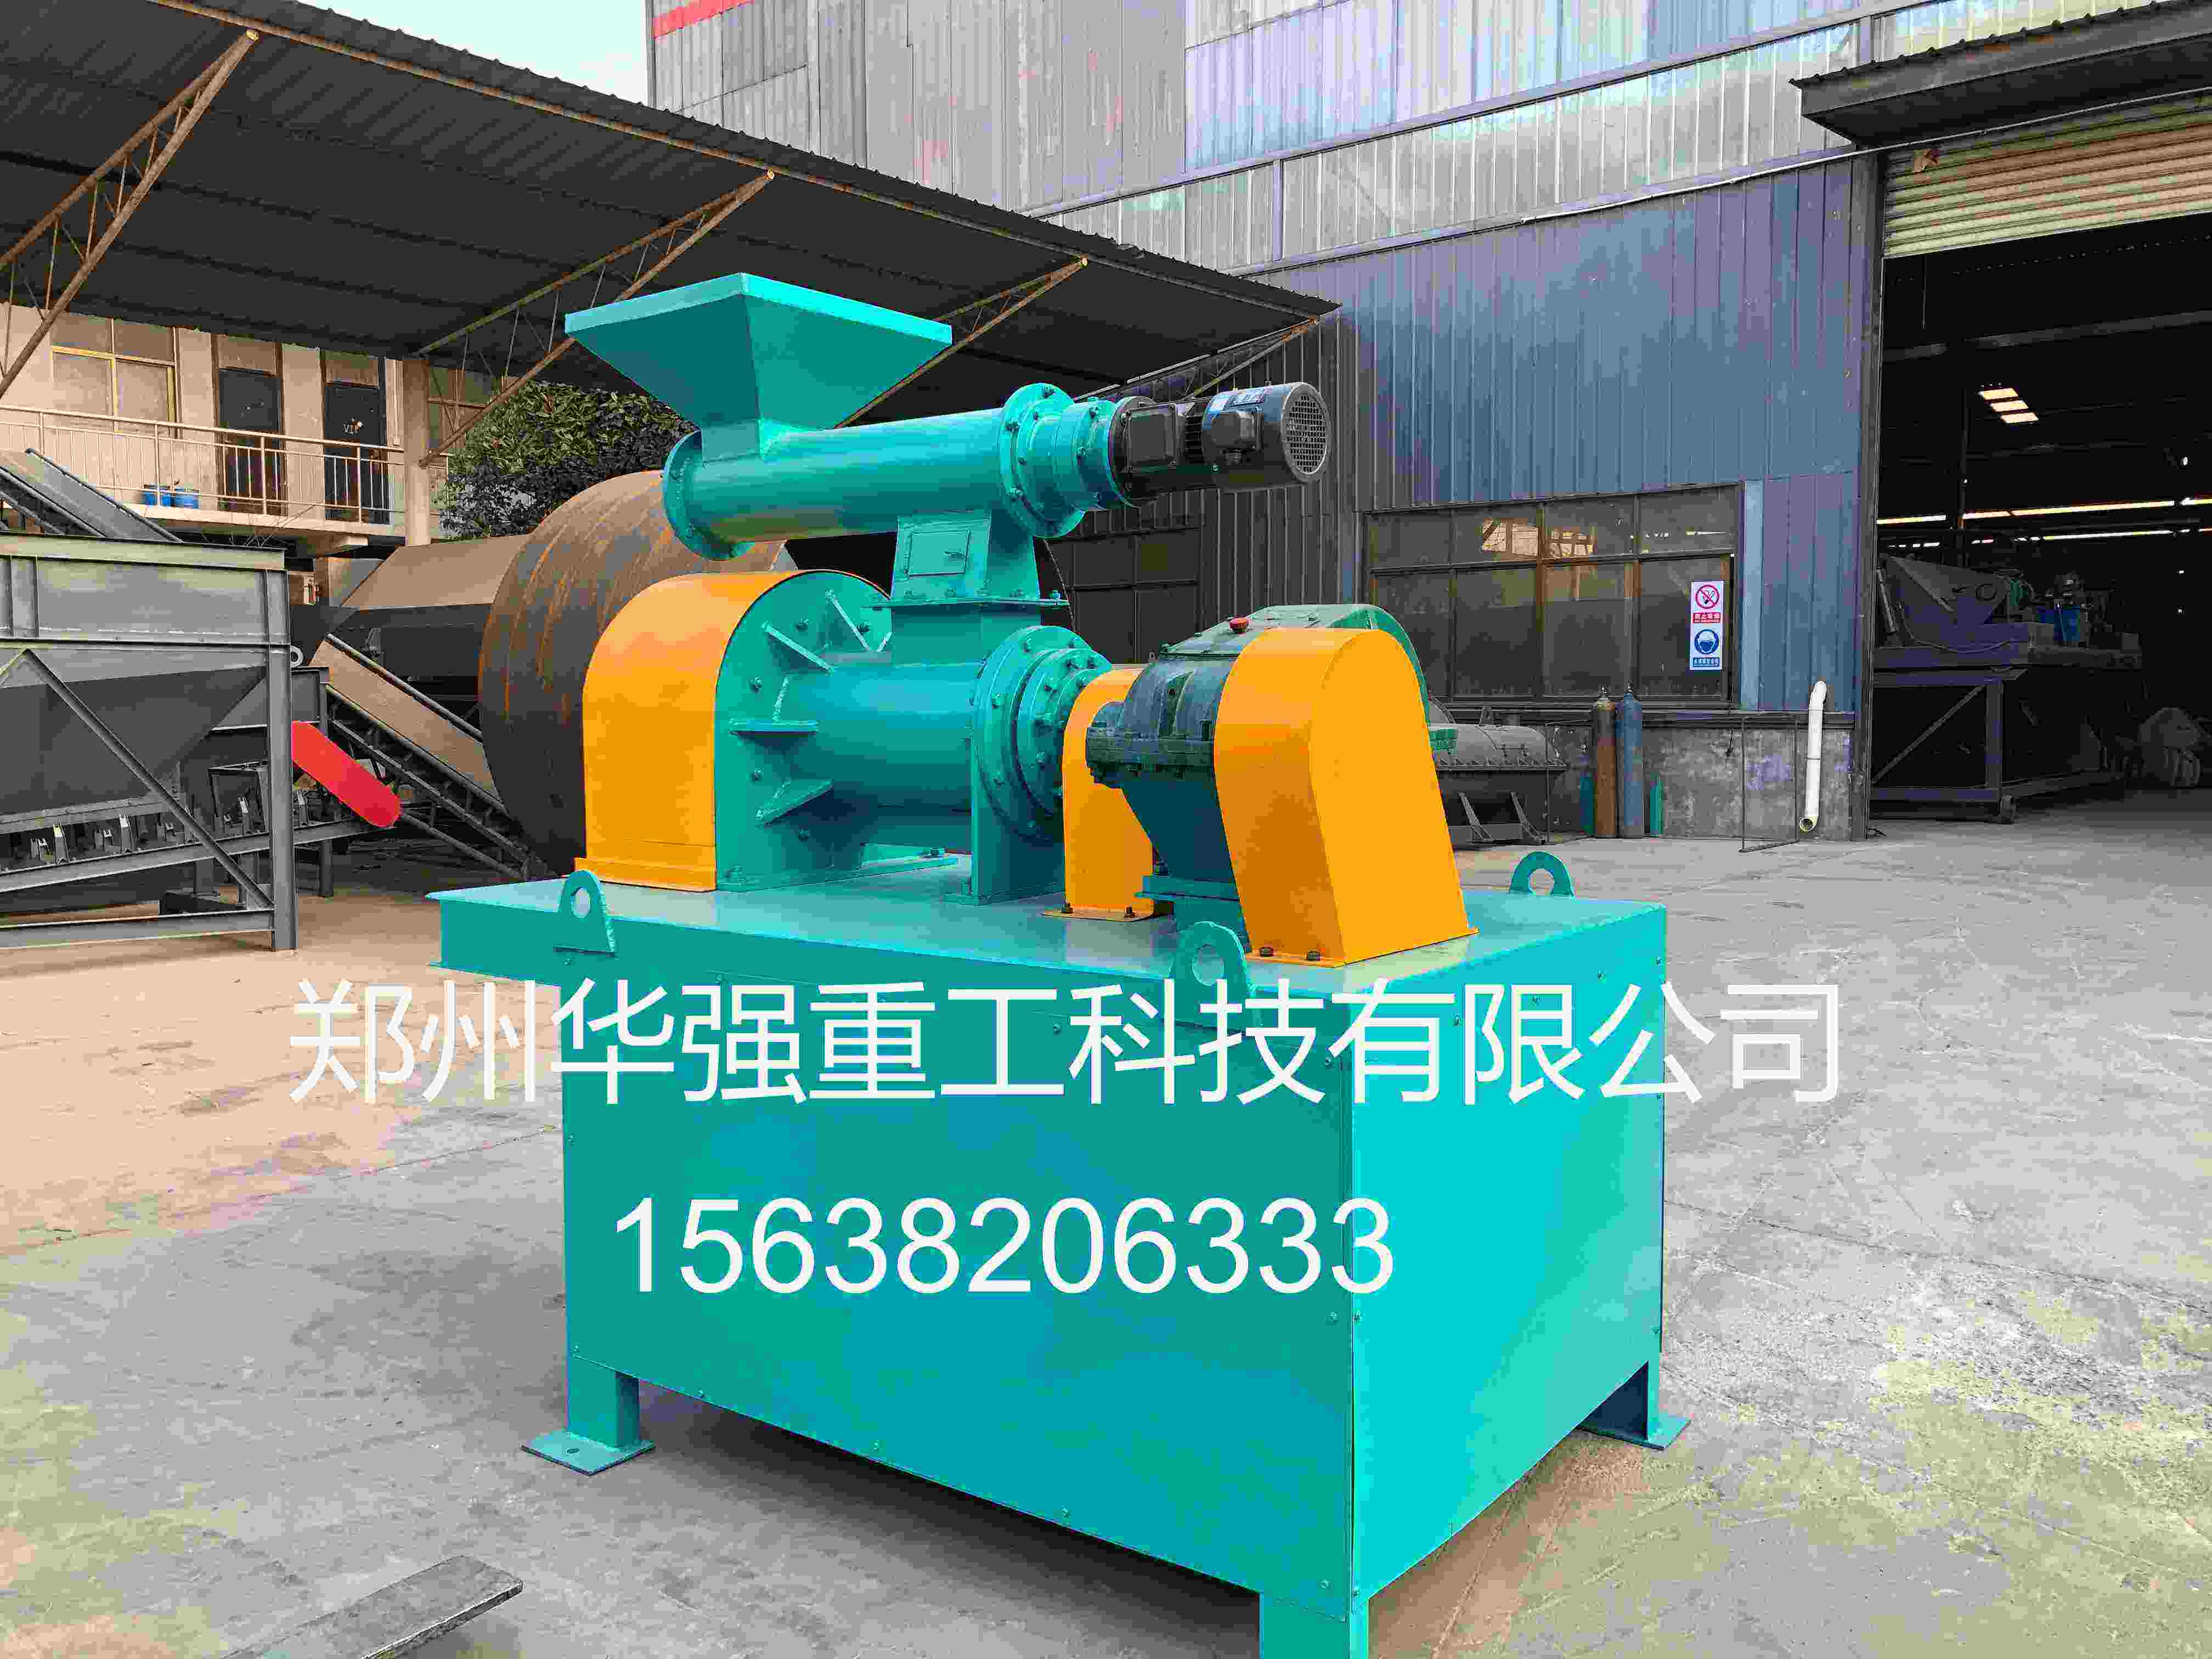
螺旋强制喂料机
对辊挤压造粒机主机
片坯破碎机
双层振动筛,上层4.5mm、下层2.0mm
返料皮带回主机
滚筒包膜机,喷防结块剂,可选
自动计量包装机
主机功率参考:小型Φ240级5.5至11kW,中型Φ300至Φ450级15至30kW,整线装机比湿法线少一套烘干冷却,运行电耗通常低30%至60%。
氯化钾含氯离子,硫酸钾硬度高、磨损大,辊皮用普通碳钢撑不了多久。主流做法:
合金工具钢或轴承钢基体
表面淬火或堆焊硬质合金
含氯配方加镀铬或碳化钨喷涂
硬度HRC50以上,可换辊皮不换机体
液压系统带过载退让,碰到铁块自动泄压,辊面不会崩。
适合:纯硫酸钾、氯化钾、硝酸钾、钾镁肥、BB肥用颗粒钾、有机无机复混里的化肥粉段。
不适合:含水15%以上的湿料、长纤维有机肥湿料、要求圆球状外观的高端商品肥。干法出来是扁球不是圆球,要圆粒得另配抛圆机,但要不要加,看是走农资渠道还是做掺混底料。
无烘干对辊工艺的本质,是用机械压力换掉热能和化学粘结剂。硫酸钾、氯化钾只要把粉体水分压到5%以内、细度调好、辊压给够,常温压出来就是硬颗粒,省掉烘干炉那一套,中小钾肥厂和配肥站回本极快的就是这一条线。