
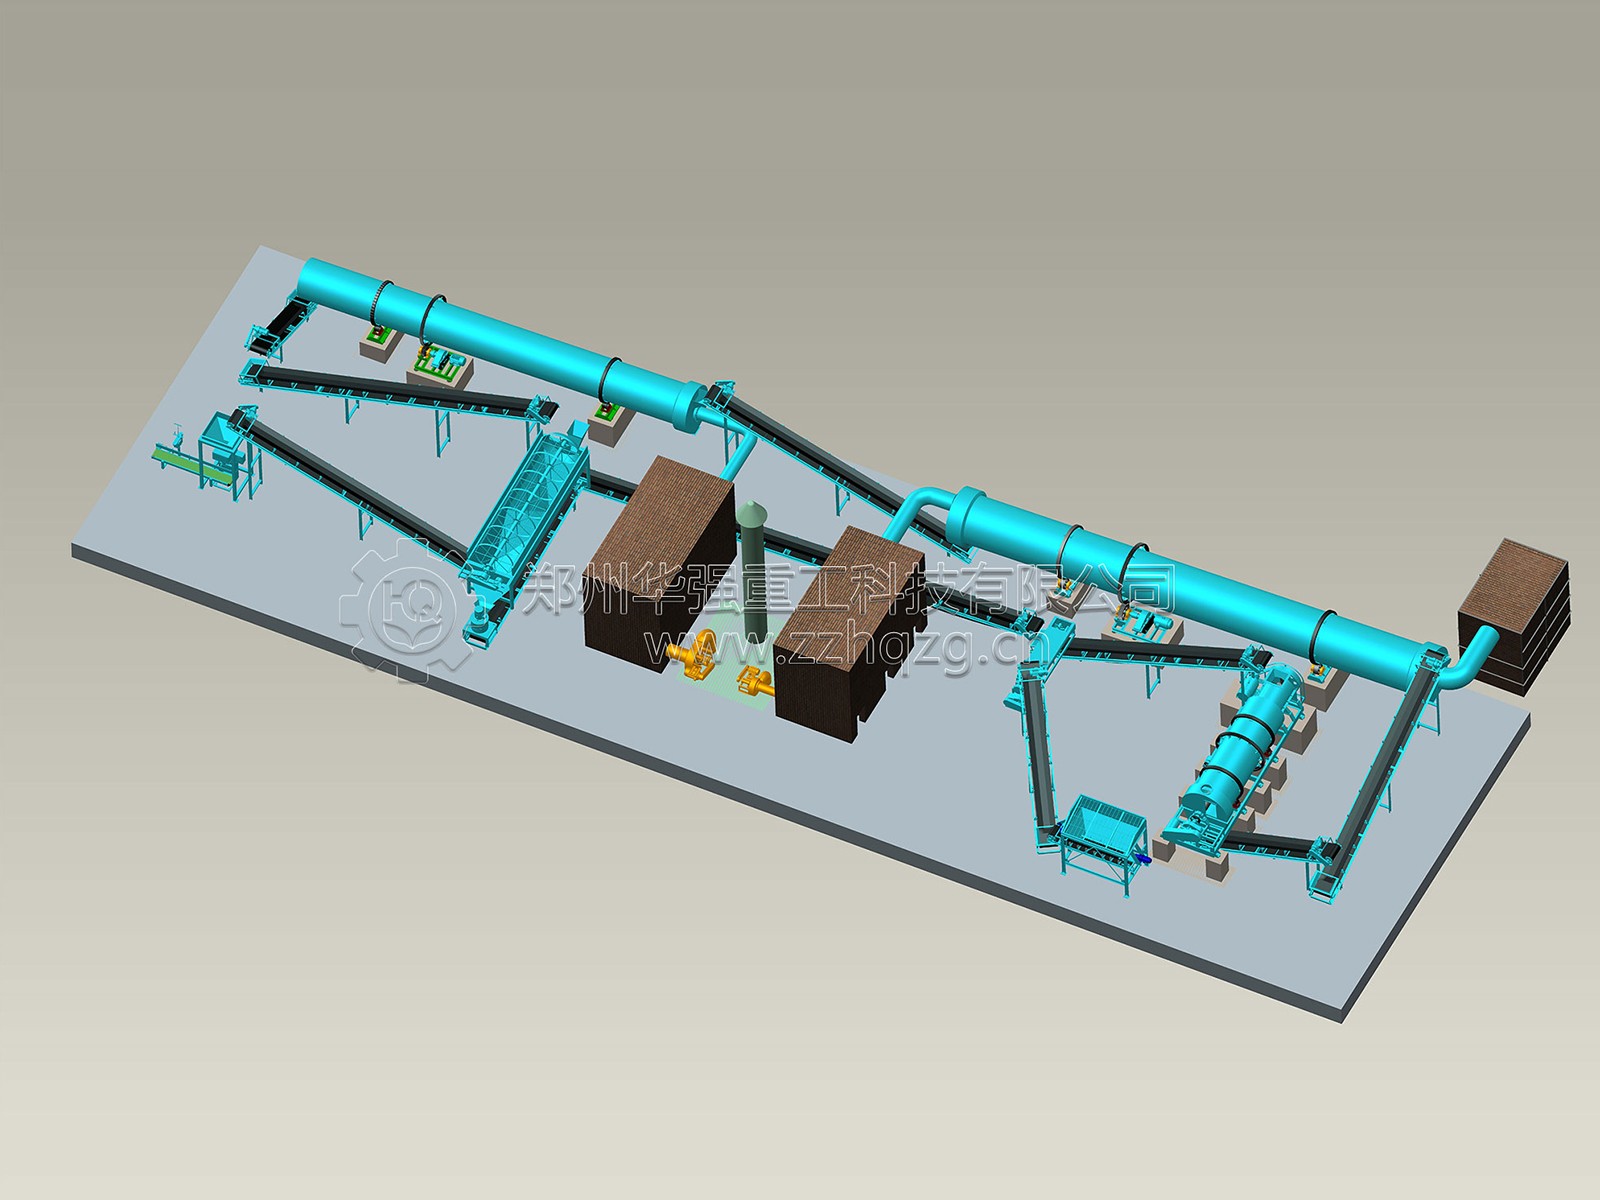
标准鸡粪颗粒线按物料走向分六段:清粪收集 → 固液分离与调质 → 发酵翻抛 → 粉碎筛分 → 造粒+烘干+冷却 → 筛分包膜+包装码垛。前两段是批次+来料波动,中间发酵是按天计的批次工序,后三段才是连续流水线。自动化能铺多满,本质上由这个"批次/连续"的分界决定。
配料与调质:多仓变频给料+电子配料秤,按存好的配方自动快加/慢加、落差补偿;鸡粪辅料(稻壳、秸秆粉、返料)按 C/N 目标自动配比,菌剂走定量喷液泵。混合均匀度靠双轴搅拌定时控制,不用人凭手感。
发酵翻抛:槽式机沿轨道自动往复、到位换向,配移行车自动换槽;沿槽布温度与氧气探头,PLC 按堆温联动——55~65℃ 稳态按设定频次翻,超过 65℃ 自动启动翻堆降温,这正对 NY/T 3442-2019 里"高温期需翻堆/曝气调温"的要求。大型线还能把槽底曝气风机与探头联锁,氧浓度低于 5% 自动补气。
后处理连续段:半湿粉碎、造粒、低温烘干、冷却、双层筛分、返料回送、自动定量包装秤、喷码、机器人码垛,全部可由一条 PLC/DCS 链串起来。包装段是 成熟的——25/40/50kg 自动切换、夹袋缝包、重量复检、不合格自动剔除,基本不用人守。
① 清粪与上料。鸡舍出粪量、含水、含杂(羽毛、垫料、石块)随批次变,铲车或刮粪板到集粪池这一段仍靠人调度;前置除铁格栅和格栅捞杂要定期清,没哪个厂敢全撤人。
② 固液分离进料。鲜鸡粪含水常在 70%~80%,进料浓度一波动,分离渣含水就跟着飘(常见 55%~65%)。在线水分仪能报警,但"补多少干辅料"仍要人复核或靠预先标定的几组配方,做不到完全自决策。
③ 腐熟判定与二次发酵。黑褐色、无臭、白色菌丝、堆温降到接近环境温度且不再回升——这几项是感官+温度综合判断。探头能给曲线,但"这批能不能出料、要不要延长陈化"目前仍由班组长拍板。NY/T 3442-2019 要求商品肥原料做二次发酵,终点判定自动化的可靠性还不够。
④ 异常与换产。鸡粪粘性大,造粒机盘面/搅齿结疤、烘干机粘壁、筛网被短纤维糊住,都得停机人工清理;换配方要清仓、清机、重标秤、重调液相量。所谓"一键换产",多数只是配方调用自动,清机动作还是人干。
日处理 3~10 吨(家庭农场/小型场):只做单机自动化——翻抛机遥控行走、包装秤自动计量,2~3 人,别上 DCS。
日处理 10~30 吨(中型厂):配料+翻抛+包装三段自动,中控屏集中,1~2 人巡检,性价比高。
日处理 30 吨以上(集中处理中心):全线 PLC/DCS+温度氧气探头+机器人码垛+数据留痕,1 人值守+1 人机动;此时省的不是工资,是批次一致性和环保留痕。
一是为无人而无人:小线硬上全套中控,传感器校准、备件、电费比省下的人工贵。二是只装探头不校准:温度探头漂 3~5℃,自动翻堆逻辑就跟着错,高温期没守住反而更臭。三是没留手动旁路:PLC 一故障整线趴窝,发酵槽里的料等不起,关键工位必须有本地手动/自动切换。
鸡粪有机肥生产线的自动化,已经稳稳走到"连续段无人、决策段少人":从配料秤到码垛机可以自动跑,从清粪到腐熟判定、从换配方到清粘壁还得有人。选型时别问"能不能全无人",先问"哪几段值得自动、哪几段留人更划算"。把温度/氧气探头、自动配料、包装码垛这三样先做扎实,比堆一套用不上的"黑灯工厂"方案实在得多。


